Anda membeli mesin dengan spesifikasi 200 kemasan per menit. Setelah tiga bulan berjalan, laporan produksi menunjukkan rata rata 150 kemasan per menit. Pertanyaan pertama yang muncul biasanya: apakah mesinnya tidak sesuai spesifikasi, atau apakah pemasoknya melebih lebihkan?
Jawabannya hampir selalu bukan keduanya. Selisih itu normal, ia terjadi di setiap pabrik di dunia, dan ia punya nama serta cara mengukurnya. Memahami OEE mesin packaging mengubah percakapan dari saling menyalahkan menjadi daftar perbaikan yang bisa dikerjakan.
Angka di spesifikasi adalah kondisi ideal
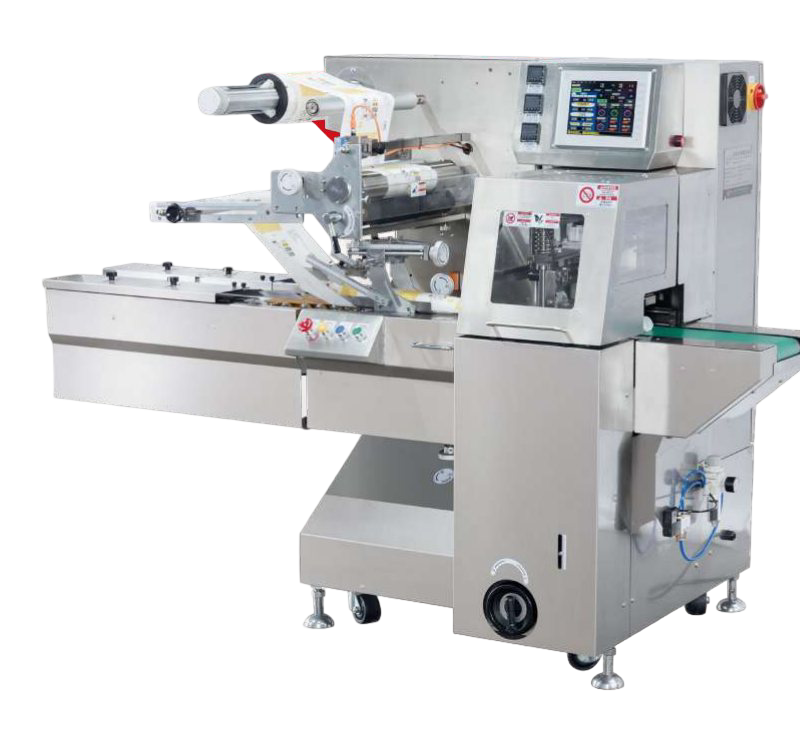
Kapasitas maksimum pada spesifikasi mesin diukur dalam kondisi terbaik: produk seragam, film bermutu konsisten, mesin baru disetel, operator terlatih, dan tidak ada gangguan. Kondisi itu nyata dan bisa dibuktikan saat pengujian, tetapi ia tidak bertahan delapan jam berturut turut di pabrik mana pun.
Yang mengukur kenyataan adalah efektivitas peralatan secara keseluruhan, yang merupakan hasil perkalian tiga faktor.
Tiga faktor yang dikalikan, bukan dijumlahkan
| Faktor | Artinya | Penyebab umum di lini pengemasan |
|---|---|---|
| Ketersediaan | Berapa lama mesin benar benar bisa berjalan dari waktu yang direncanakan | Pergantian varian, ganti gulungan film, kerusakan, menunggu bahan |
| Kinerja | Seberapa cepat mesin berjalan dibanding kemampuan maksimumnya | Kecepatan sengaja diturunkan, berhenti singkat berulang, produk tersangkut |
| Mutu | Berapa persen keluaran yang layak jual | Segel bocor, berat di luar batas, cetakan bergeser, produk pecah |
Karena ketiganya dikalikan, penurunan kecil pada masing masing menghasilkan penurunan besar pada hasil akhir. Ketersediaan 90 persen, kinerja 90 persen, dan mutu 95 persen terdengar bagus satu per satu, tetapi hasil perkaliannya sekitar 77 persen. Pada mesin 200 per menit, itu berarti sekitar 154 kemasan per menit yang benar benar layak jual.
Inilah asal usul angka 150 pada judul halaman ini. Bukan mesin yang tidak sesuai, melainkan aritmetika yang jarang dijelaskan saat pembelian.
Memperbaiki ketersediaan
Ini biasanya faktor dengan ruang perbaikan terbesar, dan sering tidak memerlukan belanja modal.
- Waktu pergantian varian. Catat berapa lama, lalu urai langkahnya. Sering ditemukan bahwa sebagian pekerjaan bisa disiapkan sebelum mesin berhenti.
- Penggantian gulungan film. Siapkan gulungan berikutnya di dekat mesin sebelum yang berjalan habis.
- Menunggu bahan. Ini masalah penjadwalan, bukan masalah mesin.
- Kerusakan mendadak. Pemeliharaan terencana hampir selalu lebih murah daripada perbaikan darurat.
Baca juga: Changeover Cepat: Menekan Waktu Pergantian Format Produk di Lini Produksi
Memperbaiki kinerja
Faktor ini yang paling sering tersembunyi, karena berhenti singkat jarang tercatat. Mesin berhenti sepuluh detik karena produk tersangkut, operator membetulkannya, dan tidak ada yang mencatat. Kejadian itu berulang puluhan kali per shift.
Yang perlu diperiksa:
- Apakah kecepatan sengaja diturunkan? Kalau ya, tanyakan kepada operator alasannya. Jawabannya biasanya menunjuk masalah nyata yang selama ini ditutupi dengan menurunkan kecepatan.
- Seberapa sering berhenti singkat terjadi? Hitung selama satu shift, meski hanya dengan mencoret di kertas.
- Apakah mutu bahan konsisten? Film yang berubah pemasok dan produk yang dimensinya bervariasi adalah dua penyebab paling umum.
Baca juga: Mengatasi Bottleneck Lini Pengemasan: 7 Penyebab Umum di Pabrik Indonesia
Memperbaiki mutu
Setiap kemasan yang ditolak adalah bahan baku, film, dan waktu mesin yang terbuang sekaligus. Untuk produk dengan marjin tipis, faktor mutu sering berdampak lebih besar pada laba dibanding kecepatan.
Yang paling sering menjadi penyebab pada lini pengemasan: area segel yang terkontaminasi produk, parameter segel yang bergeser karena termokopel menua, dan berat yang melenceng karena komponen takaran aus. Ketiganya ditangani lewat pemeriksaan berkala, bukan lewat penggantian mesin.
Kenapa ini penting saat membeli, bukan hanya saat mengoperasikan
Kalau Anda membutuhkan keluaran nyata 150 kemasan per menit, dan lini Anda berjalan pada efektivitas sekitar 75 persen, maka mesin yang perlu Anda beli berkemampuan sekitar 200 per menit, bukan 150.
Pabrik yang tidak mengetahui angka efektivitasnya sendiri cenderung membeli mesin yang terlalu kecil, lalu menyalahkan mesin ketika target tidak tercapai. Mencatat angka ini selama dua minggu sebelum meminta penawaran adalah pekerjaan gratis dengan pengaruh besar.
Baca juga: Remote Troubleshooting Mesin Packaging: Cara Kerja dan Dampaknya pada Downtime
Pertanyaan yang sering diajukan
Berapa angka efektivitas yang wajar?
Bergantung pada jenis produk, jumlah varian, dan kematangan proses. Yang lebih berguna daripada membandingkan dengan pabrik lain adalah membandingkan angka Anda bulan ini dengan bulan lalu.
Apakah mesin baru otomatis menaikkan angka ini?
Tidak selalu. Kalau penyebab utama penurunan adalah pergantian varian yang lama atau bahan yang tidak konsisten, mesin baru tidak menyelesaikannya. Cari penyebabnya lebih dulu.
Bagaimana cara mulai mengukur tanpa sistem pencatatan otomatis?
Dengan kertas dan pena selama satu shift. Catat waktu mulai dan berhenti, alasan berhenti, jumlah keluaran, dan jumlah produk ditolak. Data kasar yang nyata lebih berguna daripada data sempurna yang tidak pernah dikumpulkan.
Faktor mana yang sebaiknya diperbaiki lebih dulu?
Ukur ketiganya, lalu perbaiki yang angkanya paling rendah. Memperbaiki faktor yang sudah baik memberi hasil kecil.
Apakah kecepatan yang diturunkan operator selalu masalah?
Tidak, kadang itu keputusan yang benar untuk menjaga mutu. Yang penting adalah mengetahui alasannya dan memutuskan secara sadar, bukan membiarkannya menjadi kebiasaan yang tidak pernah ditinjau.
Apakah MMP membantu mengevaluasi lini yang sudah berjalan?
Ya. Untuk mesin dari prinsipal kami, evaluasi parameter dan penyetelan ulang adalah bagian dari layanan, dan sebagian dapat dimulai lewat diagnosis jarak jauh.
MMP, evaluasi lini sebelum menambah mesin
PT Mesinindo Makmur Pratama adalah Sole Local Representative di Indonesia untuk lima prinsipal mesin pengemasan dari Korea Selatan, Taiwan, dan Tiongkok. Ketika sebuah pabrik menghubungi kami karena kapasitasnya kurang, pertanyaan pertama kami bukan mesin apa yang ingin dibeli, melainkan berapa persen waktu mesin yang ada sekarang benar benar berjalan.
- Evaluasi kapasitas dan penyetelan lini sebelum merekomendasikan pembelian
- Remote troubleshooting berbasis internet langsung oleh teknisi prinsipal
- Servis dan kalibrasi berkala untuk menjaga parameter tetap pada tempatnya
- Suku cadang original tersimpan di gudang Jakarta
- Turnkey dari konsultasi dan desain sampai instalasi, training, dan pemeliharaan
- Lebih dari 30 tahun di otomasi pengemasan Indonesia
Konsultasi Gratis Sekarang
Sebelum menghubungi kami, catat empat hal selama satu shift: total waktu produksi yang direncanakan, total waktu mesin benar benar berjalan, jumlah keluaran, dan jumlah kemasan yang ditolak. Dengan empat angka itu kami bisa menunjukkan di mana kapasitas Anda sebenarnya hilang.
- WhatsApp: +62 856-1028-709
- E-mail: inquiry@fillingpacking.id
- Jam operasional: Senin sampai Jumat, 09.00-17.00 WIB